

Elektrikli Araç Alüminyum Gövde Kalıpları için Tolerans Standartları — Teknik Genel Bakış
2026-11-02 17:25
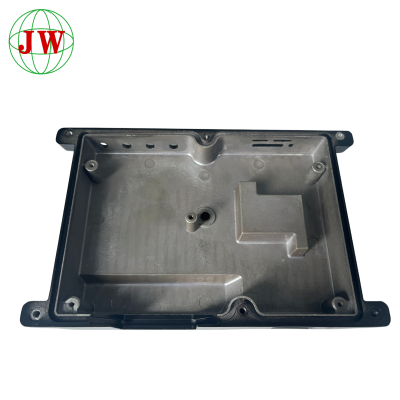
Elektrikli araçlar (EV'ler), büyük, ince duvarlı araçlarda bir artışa yol açıyor.alüminyum döküm gövdeler— pil kutularından ve motor gövdelerinden invertörlere kadar vegüç elektroniği kasalarıBu bileşenler sıkı boyut gereksinimlerine sahip olduklarından ve contalar, cıvatalar ve soğutma kanallarıyla uyumlu olmaları gerektiğinden, bunları üreten kalıplar giderek daha zorlu standartlara tabi tutulmaktadır.toleransStandartlar. Aşağıda, EV'nin nasıl üretileceğini tanımlayan temel standartları, malzemeleri, tasarım kurallarını, işleme adımlarını ve doğrulama yöntemlerini ayrıntılı olarak ele alıyoruz.alüminyum gövde kalıpları Belirtilir, oluşturulur ve doğrulanır.
1. Temel İlkeler: Elektrikli Araç Alüminyum Gövde Kalıpları için Temel Tolerans Standartları
Herhangi bir şeyin başlangıç noktasıdöküm kalıbıBu, kabul görmüş bir boyut standardıdır. Dünya çapında en yaygın kullanılanı şudur:ISO 8062(ve ISO 8062-3 serisi), genel geometrik toleransları belirler.dökümler, aşağıdakilerle tamamlanmıştır:NADCA(Kuzey Amerika Döküm Birliği) standartları, örneğin NADCA Ürün Spesifikasyon Standartları gibi.DökümÇin'de,GB/T 6414Bu standartlar, tolerans derecelerini (örneğin doğrusal boyutlar için CT7–CT10 ve işlenmiş yüzeyler için daha sıkı dereceler) sınıflandırır ve tasarımcıların parça boyutuna ve duvar kalınlığına bağlı olarak ulaşılabilir değerler atamasına olanak tanır. Elektrikli araç gövdeleri için, kritik sızdırmazlık yüzeyleri ve cıvata düzenleri genellikle şunları gerektirir:GD&T(Geometrik boyutlandırma ve toleranslama) döküm kalitelerinin ötesine geçen ve bitmiş parçada doğrulanması gereken düzlük, paralellik, konum ve profil gibi özellikler.
2. Malzeme Seçimi: Alüminyum Alaşımlarının Şekil Toleransı Yeteneği
Seçimalüminyum alaşımıBu, bir kalıbın dayanabileceği toleransı doğrudan sınırlandırır. Yaygın kaliteler şunlardır:ADC12(Al-Si-Cu), mükemmel kalite için tercih edilirdökülebilirlikİnce duvarlı dolgu ve işlenebilirlik özellikleri de dahil olmak üzereA356/A356.2(Al-Si-Mg), daha yüksek süneklik, kaynaklanabilirlik ve tutarlı ısıl işlem tepkisi nedeniyle değerlidir. Düşük demir içerikli alaşımlar, örneğin;ADC6veyaA360Yapışmayı azaltır ancak dikkatli proses kontrolü gerektirir. Çünkü her alaşımın kendine özgü bir yapısı vardır.katılaşma büzülmesive termal genleşme katsayısı nedeniyle, kalıbın buna göre telafi etmesi gerekir. İnce cidarlı EV gövdeleri için, yüksek akışkanlığa sahip alaşımlar hatalı dökümü azaltır vebüzülme gözenekliliği, oysakalıp çeliği— genellikleH13veyaS136H— Çalışma sıcaklıklarında boyutsal kararlılığını korumalıdır; aksi takdirde, tolerans sınırlarının dışına çıkacak küf oluşumu önlenir.
3. Toleranslara Göre Tasarım: Eğim Açıları, Duvar Kalınlığı ve Büzülme Telafisi
Tolerans büyük ölçüde tasarım aşamasında kazanılır veya kaybedilir. Elektrikli araç gövde kalıpları tipik olarak şu yöntemi kullanır:büzülme faktörü(alüminyum için genellikle %0,4-%0,6) uygulanırboşluk boyutlarıSoğuma sırasında oluşan büzülmeyi dengelemek için.Taslak açılarıParçanın düzgün bir şekilde çıkarılabilmesi ve deforme olmaması için yan duvarlara genellikle 0,5°-1,5°'lik bir açıyla tasarım yapılması gerekmektedir.duvar kalınlığı(Gövdeler için genellikle 2-4 mm) farklı soğumayı ve deformasyonu en aza indirir.Çıkarma pimiatama,soğutma kanalıdüzen vekapı/koşucuTasarım, artık gerilme ve deformasyonu etkileyen tüm faktörleri kapsar. Simülasyon araçları (kalıp akış analizi) artık tahminlerde bulunmak için rutin hale gelmiştir.küçülme,flaşVegözeneklilikÇelik kesilmeden önce, maliyetli tekrarlamaları azaltarak ve kalıbın ilk denemede hedef toleransı sağlamasını garanti ederek.
4. İşleme ve Döküm Sonrası: Sıkı Toleranslara Ulaşmak İçin Aradaki Boşluğu Kapatma
Döküm tek başına nadiren en sıkı EV tolerans gereksinimlerini karşılar, bu nedenleCNC işlemesonrasındadökümYüzeylerin, montaj deliklerinin ve bağlantı yüzeylerinin sızdırmazlığı için kalıp yeterli olmalıdır. Kalıp yeterli sızdırmazlık sağlamalıdır.işleme payı(İşleme stoğu) kritik özelliklerde, bükülme riskini artıran ağır kesimlerden kaçınmak için net şekli yeterince yakın tutarken. Tipik işlenmiş toleranslar, kritik boyutlarda ±0,05–0,1 mm'ye ulaşır ve bu da aşağıdakilerle desteklenir:dokunma,sondajVekapı açma(Kapı sökme) işlemleri. Dikkatli sıralama — işleme, ardındanısıl işlemGerektiğinde gerilim giderme ve ardından son işlem, aksi takdirde birikerek uygunsuzluğa yol açacak bozulmaları önler.Çapak almaSızdırmazlık alanlarındaki yüzey işlemesi, elektrikli araç gövdelerine özgü soğutma sıvısı ve batarya sızdırmazlığı sorunları için sızıntı yollarını daha da azaltır.
5. Doğrulama ve Kalite Kontrolü: Uyumluluğun Ölçülmesi ve Doğrulanması
Nihai uyumluluk doğrulama işlemine bağlıdır.CMM(koordinat ölçme makineleri) ve3 boyutlu taramaKritik boyutları ölçmek için kullanılırlar.GD&Tçağrılar,sızıntı testi(Hava veya helyum) pil ve soğutma haznelerinin sızdırmazlık bütünlüğünü doğrular.X-ışınıveya BT incelemesi dahili tespit edergözeneklilikve boşluklar veduvar kalınlığıÖlçüm, homojenliği doğrular. İlgili standarda göre dokümantasyon —ISO 8062veyaNADCA— detaylı bir şekildeCMM raporuHer partiye eşlik eder. Herhangi birsapmaBu durum bir sapma bildirimiyle belgelenir, böylece müşteriler montajdan önce tolerans uyumluluğu izlenebilir, tekrarlanabilir ve doğrulanabilir parçalar alırlar.
ilgili Haberler
Daha >-
![Yenilikçi, Toksik Olmayan Pişirme Gereçleri, Mutfak Deneyiminde Devrim Yaratıyor]()
Yenilikçi, Toksik Olmayan Pişirme Gereçleri, Mutfak Deneyiminde Devrim Yaratıyor
Dinamik mutfak sektöründe üreticiler güvenli ve verimli pişirme kapları talebine yanıt veriyor. Alüminyum döküm ve yapışmaz tencere çeşitlerinin yanı sıra barbekü aksesuarları ve Teflon tavalar da ön planda. En iyi toksik olmayan yapışmaz tava arayışı devrim niteliğinde ilerlemelere yol açtı. Şirketimiz bu yüke dayanıklılık, güvenlik ve performans sunan birinci sınıf, toksik olmayan yapışmaz pişirme kaplarıyla öncülük ediyor. Alüminyum döküm dayanıklılığından üstün yapışmaz kaplamalara kadar ürünlerimiz mutfak mükemmelliğini yeniden tanımlıyor.
-
![Kötü Kalıp Soğutma Tasarımından Kaynaklanan Büzülme Gözenekliliği Sorunları Nasıl Çözülür?]()
Kötü Kalıp Soğutma Tasarımından Kaynaklanan Büzülme Gözenekliliği Sorunları Nasıl Çözülür?
Büzülme gözenekliliği, alüminyum alaşımlı döküm üretiminde en yaygın ve yıkıcı kusurlardan biridir ve çoğunlukla hammadde veya operasyonel hatalardan ziyade mantıksız kalıp soğutma sistemi tasarımından kaynaklanır. Dengesiz soğutma, tutarsız katılaşma oranlarına, artık büzülme boşluklarına ve kalın duvarlı veya sıcak nokta bölgelerinde dağılmış gözeneklere yol açarak ürünün sızdırmazlığını, mekanik dayanımını ve akma oranını ciddi şekilde azaltır. Bu makale, soğutma kaynaklı büzülme gözenekliliğinin iç oluşum mekanizmasını analiz eder, geleneksel kalıplamada tipik soğutma tasarım kusurlarını özetler ve uyumlu soğutma düzeni, termal denge ayarlaması ve proses parametre eşleştirmesi de dahil olmak üzere hedefli optimizasyon çözümleri önerir. Ayrıca, üreticilerin gözeneklilik kusurlarını ortadan kaldırmalarına ve döküm kalitesini temelden stabilize etmelerine yardımcı olmak için profesyonel simülasyon doğrulama yöntemlerini de tanıtır.
-
![Özel alüminyum döküm prototiplerinin tipik teslim süresi ne kadardır?]()
Özel alüminyum döküm prototiplerinin tipik teslim süresi ne kadardır?
Özel alüminyum **döküm** prototipinin teslim süresi, parça karmaşıklığına, çizim kararlılığına, üretim yöntemine ve son işlem kapsamına büyük ölçüde bağlıdır. Standart prototip **kalıp** ve döküm numunesi teslimatı normalde 15-25 iş günü sürerken, CNC işlenmiş blok numuneler ve 3D baskılı metal numuneler çok daha hızlı teslimat süresi sunar, ancak gerçek dökümün mekanik özelliklerini tam olarak kopyalayamazlar. Sık çizim revizyonları, döküm kusurları ve taşeron süreçlerindeki gecikmeler önemli gecikme kaynaklarıdır. Alıcılar, test amaçlarına dayalı uygun prototip çözümleri belirlemeli, net zaman çizelgesi tanımlarını onaylamalı ve programları optimize etmek için sonlandırılmış çizimleri sağlamalıdır. **CNC** ve yüzey işleme taleplerinin rasyonel düzenlenmesi, sınır ötesi döküm projeleri için genel prototip döngüsünü kontrol etmeye de yardımcı olur.
-
![Döküm parçalarınız için minimum duvar kalınlığı nedir?]()
Döküm parçalarınız için minimum duvar kalınlığı nedir?
Döküm parçaları için minimum duvar kalınlığı sabit bir değer değildir. Laboratuvar düzeyinde ince duvarlar elde edilebilse de, seri üretimde alaşım akışkanlığı, parça boyutu, eriyik akış mesafesi, takım hassasiyeti ve CNC işleme gibi son işlemler dikkate alınmalıdır. Alüminyum alaşımı, istikrarlı hacimli üretim için pratik minimum duvar kalınlığı olarak genellikle 1,2-1,5 mm'yi benimser. Birçok müşteri, sac metal standartlarını kopyalayarak veya akış mesafesini ve duvar kalınlığı değişimini göz ardı ederek tasarım hataları yapmaktadır. Tedarikçilerle erken aşamada yapılan DFM (Üretilebilirlik için Tasarım) incelemesi, kalıp geliştirmeden önce duvar kalınlığı parametrelerini optimize etmeye yardımcı olur. Hafiflik talebi, dolum performansı ve montaj güvenilirliği arasında denge kurmak, hatalı üretim ve gözeneklilik gibi kusurları azaltabilir, ret oranını düşürebilir ve projenin sonraki aşamalarında maliyetli takım modifikasyonlarından kaçınmayı sağlayabilir.
-
![Döküm işlemi sırasında hava kabarcığı kusurları nasıl kontrol edilir?]()
Döküm işlemi sırasında hava kabarcığı kusurları nasıl kontrol edilir?
Hava kabarcığı, dökümde tipik bir kusurdur ve kalıp boşluğunda hapsolmuş hava, yağlayıcı buharı ve erimiş alaşımdaki çözünmüş hidrojenden kaynaklanır; mekanik performansı zayıflatır ve ikincil işleme sırasında arızalara yol açar. Bu makale, kabarcık oluşum mekanizmasını açıklamakta, kalıplama sistemi, taşma ve havalandırma tasarımı, enjeksiyon profili ve çevrim süresinin ayarlanması, erimiş alaşımın gazdan arındırılması ve hurda yönetimi dahil olmak üzere takım optimizasyonunu, ayrıca yerinde inceleme ve önleyici bakımı tanıtmaktadır. Havalandırma tıkanması ve türbülanslı metal akışı başlıca tetikleyicilerdir. Kalıp akışı simülasyonu, erken aşama iyileştirmeyi destekler. Tamamen sıfır kabarcık her zaman ekonomik değildir; adım adım sorun giderme ve düzenli kalıp bakımı, seri üretim döküm parçaları için kabarcık reddi oranını etkili bir şekilde azaltır.
-
![Yeni döküm kalıplarının geliştirilmesi için gereken süre ne kadardır?]()
Yeni döküm kalıplarının geliştirilmesi için gereken süre ne kadardır?
Bu makale, standart yüksek basınçlı döküm yöntemiyle özel döküm kalıp geliştirme için tam teslim süresi aralığını açıklamakta ve etkileyen beş temel boyutu detaylandırmaktadır. Toplam döngü, kalıp üretiminin ardışık aşamalarına, alüminyum döküm parçalarının yapısal zorluğuna, hassasiyet standartlarına ve ayrılmış CNC işleme payına bağlı olarak 25 ila 60 iş günü arasında değişmektedir. Hava delikleri ve çapak gibi çözülmemiş toplu döküm kusurları, tekrarlanan kalıp düzeltmelerini gerektirir ve teslimat sürelerini önemli ölçüde uzatır. Çizim revizyonu gecikmeleri de tüm programı olumsuz etkiler. Üreticiler, paralel işleme, önceden onaylanmış teknik özellikler ve ön simülasyon yoluyla teslim süresini kısaltabilir ve deneme sonrası yeniden işleme ihtiyacını azaltarak alıcıların uygun tampon günleriyle makul proje zaman çizelgeleri oluşturmasına yardımcı olabilir.
-
![Standart döküm kalıpları için hangi çelik malzemeyi kullanıyorsunuz?]()
Standart döküm kalıpları için hangi çelik malzemeyi kullanıyorsunuz?
Bu makale, standart döküm kalıpları için çelik iyon standartlarına odaklanarak beş temel boyutu analiz etmektedir: yüksek basınçlı döküm çeliği için performans gereksinimleri, ana akım sıcak işleme çeliği kalitelerinin karşılaştırılması, çelik kalitesinin seri döküm kusurlarını nasıl bastırdığı, alüminyum döküm parçalarının çıktısına ve CNC işleme toleransına dayalı çelik eşleştirme kuralları ve prototipler ile seri üretim döküm kalıpları için maliyet-hizmet ömrü dengesi. ESR H13 ve 8407 gibi saflaştırılmış sıcak işleme çelikleri, termal çatlakları ve yapışkan alüminyum kusurlarını etkili bir şekilde önler. Düşük maliyetli saflaştırılmamış çelik, ilk kalıp maliyetini düşürür ancak sık sık yeniden işleme ve hurda kaybına neden olur. Sipariş hacmine göre hiyerarşik çelik eşleştirme, ön yatırım ile uzun vadeli döküm istikrarı arasında denge sağlar.
-
![Çinko alaşımlı döküm parçalarının en sık görülen kusurları nelerdir?]()
Çinko alaşımlı döküm parçalarının en sık görülen kusurları nelerdir?
Bu makale, çinko alaşımlı döküm parçalarının beş yaygın kusurunu tanıtmaktadır: benzersiz beyaz pas korozyonu, iç gözeneklilik ve büzülme boşluğu, yüzeyde soğuk kapanma, boyutsal eğrilme, kalıp yapışması ve çapak oluşumu. Alüminyum dökümlerden farklı olarak, çinko dökümler aktif kimyasal özellikleri ve güçlü kalıp yapışması nedeniyle beyaz pas ve kalıp yapışmasına daha yatkındır. Kusurların çoğu, uygunsuz döküm işlemi, yetersiz kalıp bakımı ve eksik korozyon önleyici yüzey işleminden kaynaklanmaktadır. Hedeflenen işlem optimizasyonu, düzenli kalıp bakımı ve eksiksiz yüzey koruması, kusur oranını etkili bir şekilde azaltabilir ve çinko alaşımlı dökümlerin nihai ürün kalitesini iyileştirebilir.
Son fiyat olsun? En kısa sürede cevap vereceğiz (12 saat içinde)